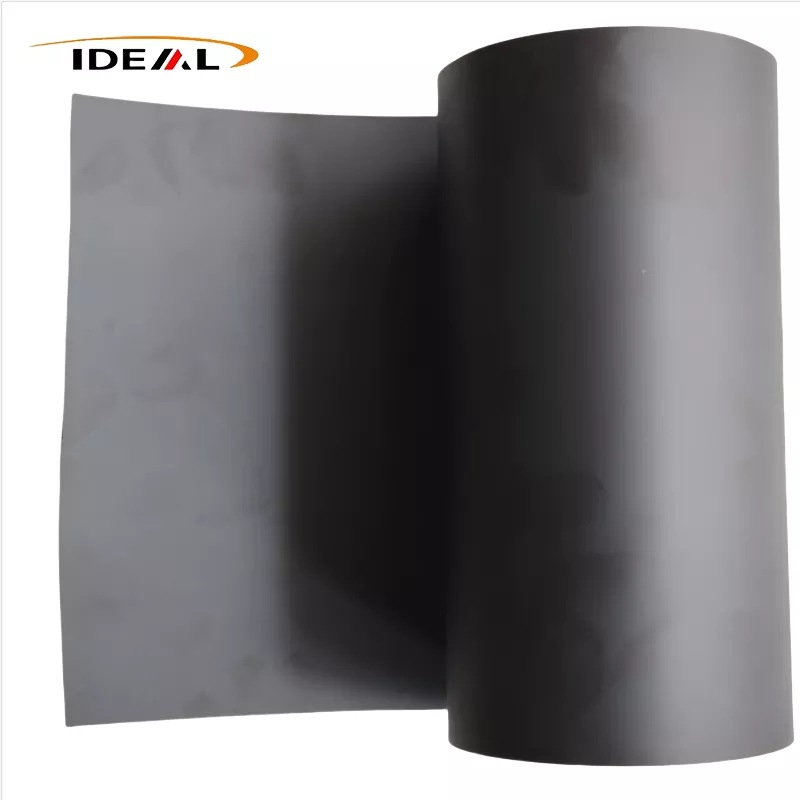
Süsiniktäidisega PEEK-kile (hakitud süsinikkiuga täidetud polüeeterketoonvalukile) kasutab maatriksina poolkristallilist suure jõudlusega termoplastilist PEEK-vaiku. See on kombineeritud tükeldatud PAN-põhise süsinikkiuga ja seda vormitakse pidevalt T-vormingus lamevalu-ekstrusiooniprotsessis, et saada must tehniline plastkile.
Süsiniktäidisega PEEK-kile säilitab esmase PEEK-i põhiomadused, sealhulgas vastupidavus kõrgele temperatuurile, vastupidavus kemikaalidele, hüdrolüüsikindlus ja kiirguskindlus. Samal ajal parandab see oluliselt jäikust, soojusjuhtivust, isemäärduvat kulumiskindlust ja mõõtmete stabiilsust. Materjalil on pooljuhtivad omadused ja põhiline elektromagnetiline varjestus. See sobib peamiselt kasutustingimustesse, mis hõlmavad kõrge temperatuuri kulumist, soojuse hajumist, kerget disaini, vaakumkeskkonda, kosmosetööstust, uue energia ja täppismasinate rakendusi.
Süsinikkiuga PEEK-kile on pidev must komposiitkile, mis on valmistatud ekstrusioonikvaliteediga PEEK-vaigugraanulitest, mis on segatud tükeldatud süsinikkiuga, millele järgneb valamine ja kõrgtemperatuuriline lõõmutamine. Saadaval on kolm tavalist täiteaineklassi: CF10, CF20 ja CF30.
CF10 madala täidisega klassil on madalaim sulamisviskoossus ja optimaalne voolavus, seega on see valukile tootmiseks kõige lihtsam klass (0,05–0,3 mm). Selle pinnal on vähe hõljuvaid kiude, see säilitab mõistliku sitkuse ja on vastupidav rabedusele. Väändumine pärast stantsimist on suhteliselt väike, mis tagab hea tasakaalu tugevdamise ja sitkuse vahel.
Puudused: jäikuse vähenemine, soojuspaisumise koefitsiendi kerge vähenemine, kulumiskindluse mõõdukas paranemine ning elektri- ja soojusjuhtivuse tagasihoidlik kasv.
CF20 on mõõduka sulamisviskoossusega ja seda saab stabiilselt valada kiledeks (0,10–0,40 mm). Võrreldes CF10-ga on selle moodul, kulumiskindlus, soojusjuhtivus ja mõõtmete stabiilsus märgatavalt paranenud. Haprus ei ole jõudnud CF30 tasemele ja kile säilitab endiselt vastuvõetava paindetaluvuse. CF20 tagab parima üldise tasakaalu tervikliku materjali jõudluse ja valatud kile töödeldavuse vahel.
CF30 tagab kõrgeima tugevduse, kulumiskindluse ja soojusjuhtivuse. Siiski tõuseb sulamisviskoossus märkimisväärselt, muutes üliõhukeste valatud kilede stabiilse tootmise keeruliseks; usaldusväärne tootmine on piiratud paksusega ≥0,25 mm. Kile on oluliselt suurenenud rabedus ja kerge painde korral võivad tekkida mikropraod. Väändumisoht pärast stantsimist suureneb oluliselt ja pinnal ujuvate kiudude juhtimine muutub keeruliseks. Alus CF30 graanulil on juba väga väike murdevenivus. Pärast õhukeseks kileks töötlemist suurendab sisemise jääkpinge vabanemine märkimisväärselt kõverdumise tõenäosust allavoolu stantsimise ajal.
Nende omaduste erinevuste aluseks on see, et suurem süsinikkiu koormus suurendab sulandi viskoossust. Valatud kile töötlemisel levib sulavaik ühtlaselt piluvormilt ja tõmmatakse läbi jahutusrullikute seeria. Suure täidisega koostised võivad tõmbepinge all kannatada pragude, pinnakolde ja ujukiudude defektide tekkeks.
Märkus: see kirjeldus kehtib ainult tükeldatud süsinikkiuga täidetud valatud kilede kohta; Siia ei kuulu pidevad süsinikkiust prepregmaterjalid, nagu ka spetsiaalsed ESD antistaatilised klassid. Tavaline tükeldatud süsinikkiuga täidetud PEEK-kile ei ole võrdväärne spetsiaalse ESD antistaatilise kilega. Selle eritakistusvahemik on ebastabiilne ja seda ei saa otseselt kasutada pooljuhtklassi antistaatilise materjalina.
Guangzhou Ideal alustas süsinikkiuga täidetud PEEK-kile tootmist 2014. aastal. Viimase kümne aasta jooksul oleme uuendanud tootmisseadmeid, optimeerinud tootmise töövooge ja kehtestanud ametlikud kvaliteedikontrolli protseduurid. Igas etapis rakendatakse rangeid kontrolle: segatud graanulite sissetulev kontroll, sünkroonne reaalajas jälgimine tootmise ajal ja lõplikud laboratoorsed testid tehases.
1. Sissetuleva tooraine kontroll:
V. Tooraine niiskusesisalduse analüüsimiseks kasutatakse Karl Fischeri niiskustestrit. Kontrollime modifitseeritud graanulite niiskusesisaldust ≤0,02%, et vältida mullide ja aukude defekte valmiskiledes.
B. Teeme süsinikkiust täiteaine koormuse mõõtmiseks muhvelahju tuhajääkide testi (kaltsineerimine temperatuuril 580–600 °C). Lubatud kõrvalekalle mõõdetud täiteainesisalduse ja nominaalse spetsifikatsiooni vahel on ≤±0,5 massiprotsenti.
C. Pärast kahe kruviga segamist proovi ettevalmistamiseks eraldatakse süsinikkiud pürolüüsi teel. Kiudude pikkusi loendatakse optilise mikroskoobi all, et kinnitada säilinud kiu pikkuse sihtvahemikku 0,2–0,6 mm ja tuvastada kiu ülemäärast muljumist.
2. PEEK-kile süsinikkiuga On-line reaalajas tootmisliini kontroll:
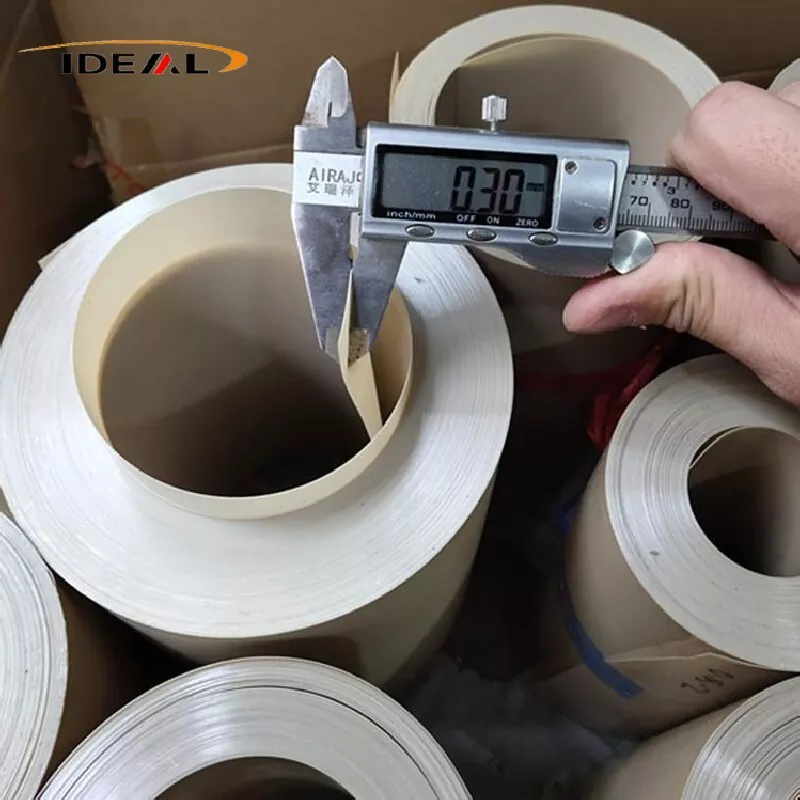
A. Sisseehitatud paksuse jälgimine: β-kiire paksuse mõõtur või laserkontaktivaba paksusemõõtur teostab pidevat põiksuunalist skaneerimist kogu rulli laiuses; genereeritakse reaalajas paksusekõverad ja tolerantsivälised lõigud märgistatakse automaatselt. See toetab matriitsi huule suletud ahela peenreguleerimist. Sobib pidevaks valukile tootmiseks vahemikus 0,1–0,5 mm; paksuse tolerantsi hoitakse ±0,01–0,03 mm.
B. Võrgupõhine CCD visuaalse pinnakontrolli süsteem: kiired tööstuskaamerad tuvastavad pinnadefektid, sealhulgas mustad laigud, põlenud osakesed, nööpaugud, pikisuunalised kriimud ja hõljuvad kiud. Defektide asukohad märgitakse tindipritsiga; defektsed ribasegmendid saab eemaldada järgnevate kerimistoimingute käigus. Piirangud: CCD kontroll ei suuda tuvastada maa-alust metallist prahti ega sisemisi mikrotühimeid; see uurib ainult kile välispinda.
C. Veebipõhine röntgenülevaatus: Interneti-röntgeni vigade tuvastamine kontrollib kilet sisseehitatud kõvade metalliosakeste suhtes. See on tipptasemel lisavarustus ega ole kõigi tootmistsüklite standardkonfiguratsioon.
3. Off-line valmistoote laboratoorsed testid:
A. Mõõtmete ja välimuse kontroll: kile paksust mõõdetakse digitaalse mikromeetriga; laiust, pikkust ja rulli otsapinda kontrollitakse terasest mõõtereeglite järgi. Pinnakvaliteeti hinnatakse visuaalse vaatluse teel koos stereomikroskoobiga, et hinnata ujukiudude raskusastet; tehakse vahet nõrga pinnatekstuuri ja väljaulatuvate katmata ujukiudude vahel. Pinna kriimustused ja mustade laikude defektid registreeritakse ametlikult.
B. Mikrostruktuuri tuvastamine: proovid valmistatakse ette metallograafiliseks ristlõike analüüsiks. Hindame süsinikkiu dispersiooni, kontrollime kiudude aglomeratsiooni ja kvantifitseerime sisemise poorsuse. Meie sisekontrolli eesmärk poorsuse osas on alla 2%; sõelume ka peenest metallist prahti. DSC-d (diferentsiaalne skaneeriv kalorimeetria) kasutatakse sulamistemperatuuri, kristallilisuse ja klaasistumistemperatuuri (Tg) testimiseks. Sisemist kristallilisust kontrollitakse 25–32% piires; anniilimistöötluse tõhususe hindamiseks jälgitakse partiide kaupa kristallilisuse varieerumist.
C. Mehaaniliste omaduste testimine: vastavalt standardile ISO527-3 testitakse tõmbemoodulit, tõmbetugevust ja katkemispikenemist ekstrusioonimasina suunas (MD) ja põikisuunas (TD) eraldi. Arvutatakse MD- ja TD-mooduli suhe sisekontrolli piirmääraga ≤1,6 anisotroopia juhtimiseks.
D. Sisemise jääkpinge hindamine stantsitud koolutustesti abil: valmistage ette 100 mm × 100 mm ruudukujulised C süsinikkiuga täidetud PEEK-kilenäidised, asetage need vabalt tasasele klaasplaadile ja laske neil 24 tundi toatemperatuuril seista. Mõõdetakse iga isendi nurgakaare kõrgus. Standardsete lõõmutamata klasside puhul on kaare maksimaalne lubatud kõrgus ≤6 mm; Täppisvõrguta lõõmutatud klasside puhul peab kaare kõrgus olema ≤2–3 mm.
E. Soojusomaduste testimine. Kuumuse läbipainde temperatuuri (HDT, ISO75) ja soojuspaisumise koefitsienti (CTE) mõõdetakse nii MD kui ka TD suunas, et hinnata mõõtmete stabiilsust kõrge ja madala temperatuuri tsüklis.
F. Hõõrde- ja kulumiskindluse testimine: hõõrdeteguri ja kulumiskiiruse määramiseks kulumiskindluse hindamiseks tehakse hõõrdumise katsetamine.
A. Metallograafiline ristlõike analüüs ja tõmbekatse on destruktiivsed proovide võtmise kontrollid; nad ei saa garanteerida, et kogu rulli iga asend on defektideta.
B. Online-röntgeni metallivigade tuvastamine on esmaklassiline lisavarustus. Ainuüksi sulafiltreerimine ei suuda 100% kõrvaldada metalliliste võõrsaasteainete jälgede riski.
C. Koolduse test annab ainult sisemise jääkpinge kaudse hinnangu; puudub otsene katsemeetod numbrilise jääkpinge väärtuse saamiseks.
D. MD-TD anisotroopiat saab hinnata ainult proovidest võetud proovide puhul; valatud kile tootmisprotsess ei suuda seda loomupärast anisotroopset käitumist täielikult kõrvaldada.
Eespool nimetatud kvaliteedikontrolli protseduuride rakendamisega on meie süsinikuga täidetud PEEK-kile mõlemal küljel tasased, siledad pinnad, ühtlane matt-must viimistlus ja ühtlane värv kogu veebis.
1. Puuduvad kvaliteeti mõjutavad defektid, nagu süsiniku aglomeratsioonist põhjustatud kõvad mustad laigud, mullid, augud, läbimõõduga praod, sügavad kriimustused, õliplekid või võõrkehad.
2. Rulli otsapinnad on korralikud, ilma teleskoopsete või valesti joondatud rullikihtideta. Mähis on ühtlane ja tihe; järjestikuste haavakihtide vahele sisestatakse eraldaja kaitsekile.
3. Kõvad kõrgendatud mustad laigud, sisseehitatud metallist kõvad lisandid, läbistavad nööpaugud, pidevad kriimud, mullid ja kortsud ei ole lubatud.
4. Ühe tootmispartii paksus, mehaaniline jõudlus ja tuhasisalduse testi tulemused kõiguvad vastuvõetavates piirides.
5. Iga partii kohta väljastatakse COC tehase ülevaatuse sertifikaat, milles on märgitud partii number, täiteaine laadimine, kile paksus ja täielikud mehaanilised katseandmed.
| Toote nimi | Süsinikuga täidetud PEEK-kile |
| Materjal | CF10 PEEK, CF20 PEEK, CF30 PEEK |
| Värv (täiteaine) | Ühtlane matt must |
| Tavaline paksus | 12 μm, 25 μm, 50 μm, 100 μm, 200 μm, 500 μm, 1 mm |
| Laius | 300 mm, 500 mm, 620 mm, 1000 mm toetab mis tahes kitsa laiusega kohandatud lõikamist |
| Pikkus | 50m, 100m, pikki ja lühikesi rulle saab kohandada vastavalt vajadusele |
| näidis | Läbirääkimistel |
| Sertifikaadid | ISO9001:2012 |
| Tugiteenused | lõikamine, lamineerimine, stantsimine, erinevat tüüpi ühes tükis tihendiga valmistooteid saab kohandada |
1. Soojusjuhtivus: Pure PEEK soojusjuhtivus on vaid 0,29 W/(m·K). CF10 saavutab 0,5–0,7 W/(m·K), samas kui CF30 saavutab 0,8–1,2 W/(m·K), pakkudes 3–4 korda suuremat soojuse hajumise efektiivsust kui puhas PEEK.
2. Äärmiselt madal soojuspaisumistegur (CTE). Süsinikkiust karkass piirab vaigu termilist deformatsiooni, tagades minimaalse mõõtmete kõrvalekalde termilise tsükli ajal.
3. Pärast lõõmutamist ja vormimist saavutab kile termilise kokkutõmbumise määra ≤0,5% temperatuuril 260 °C, säilitades üliõhukeste täppistihendite stabiilse mõõtmete täpsuse.
1. Materjalil on suurepärane loomulik isemäärimine, mille hõõrdetegur on üle 40% madalam kui puhtal PEEK-il. See toetab pikaajalist stabiilset tööd ilma õlimäärimiseta.
2. See tagab silmapaistva väsimuskindluse ja on vastupidav edasi-tagasi libisemise ja korduva kokkusurumise korral pragunemisele või murdumisele.
3. Piirangud: Süsiniktäidisega PEEK-kilel on madalam sitkus kui täitmata looduslikul PEEK-kilel, mille haprus on suurem, mistõttu see ei sobi sagedaste suurte painde- või löögipingetega stsenaariumide jaoks.
4. Pikaajalise ekstreemse edasi-tagasi libisemise korral võib kile tekitada kõvade kiudude jääke, mistõttu seda ei saa kasutada otseseks kokkupuuteks ülitäpsete litograafiaplaatide pindadega.
Sisemised süsinikkiud moodustavad pideva juhtiva võrgu, mis tagab stabiilse pinnatakistuse vahemikus 10³–10⁸ Ω/sq. Materjalil on pooljuhtivad omadused ja põhiline EMI-varjestus, mis neelab ja isoleerib kaablite ja toitemoodulite tekitatud hajuvad elektromagnetilised häired.
Süsinikkiuga PEEK-kile integreerib kõrge soojusjuhtivuse, suurepärase kulumiskindluse, elektromagnetilise varjestuse ja vaakumi stabiilsuse, toetades laiaulatuslikke tööstuslikke rakendusi järgmiselt:
See toimib õhukaablite EMI varjestuskilena, asendades traditsioonilise vask- ja alumiiniumfooliumi ning vähendades komponentide kaalu üle 30%. See toimib õhusõiduki mootoriruumide kõrge temperatuuriga õlikindla isolatsioonivooderdusena, mis on vastupidav lennukikütuse ja hüdraulikavedeliku korrosioonile. Selle kiirguskindlad, vähe eralduvad omadused muudavad selle ideaalseks satelliitvaakummoodulite isoleerimiseks äärmuslike ruumitemperatuuri erinevuste korral. Seda kasutatakse ka kulumiskindlate liugtihendite jaoks droonide täppisülekandemehhanismides.
Süsinikkiuga täidetud PEEK-kilet kasutatakse pooljuhtprotsessides laialdaselt tänu madalale gaasieraldusele, madalale ioonisademele, kõrgele soojusjuhtivusele ja stabiilsele vaakum-kõrgetemperatuurilisele mõõtmete stabiilsusele. Tüüpilised rakendused hõlmavad kõrge temperatuuriga isolatsioonivooderdust söövitamiseks, PVD-, CVD- ja plasmapuhastusvaakumkambrite jaoks; soojust juhtivad kulumiskindlad üliõhukesed tihendid vahvlite ülekandeseadmete jaoks; soojust hajutavad isolatsioonikiled CMP kinnitusrõngaste jaoks; ja soojust juhtiv kulumiskindel vooder kõrge temperatuuriga laastude katsestendi jaoks.
Seda kasutatakse isemäärivate libisevate vooderdiste jaoks kiirete lineaarsete juhikute ja konveierirullikute jaoks, kõrge temperatuuriga kaitsekilede jaoks sissepritse- ja kuumpressimisvormide jaoks, kuuma- ja õlikindlate tihenduslehtede jaoks hüdrauliliste ventiilide ja pumba korpuste jaoks ning hõõrdumisevastaste termoisolatsioonipatjade jaoks robotliidete jaoks, et vältida hõõrdesoojuse akumuleerumist.
Sobib elektronmikroskoobi ja optilise katmismasina vaakumkambrite soojusisolatsioonivooderdamiseks, füüsikaliste ja keemiliste katseseadmete kõrgtemperatuuriliste korrosioonikindlate kinnitusdetailide ja tuumatuvastusseadmete kiirguskindlate kaitsekilede jaoks.
1. Ülikõrge puhtusastmega pooljuhtprotsessid, mis hõlmavad otsekontakti plaatidega, kus süsiniku eemaldamine võib põhjustada pinna saastumist.
2. Rakendused, mis nõuavad stabiilset ESD jõudlust vahemikus 10⁶–10⁹ Ω/sq, kuna sellel materjalil on kontrollimatu, suur takistuse kõikumine ja see ei vasta standardsetele staatilise elektri hajutamise nõuetele.
3. Komponendid, mis vajavad materjalile omase rabeduse ja vähese katkemisvenimise tõttu korduvat painutamist ja paindlikku elastsust.
4. Optilised läbipaistvad komponendid, kuna kile on täiesti must ja läbipaistmatu.
5. Ultra-high-tasasusega null-väändumise lehtede rakendused. Valamisprotsess loob omase kiu orientatsiooni; lõõmutamine leevendab ainult jääkpinget ega suuda saavutada täielikku nullkõverdust. Ülikõrge tasapinnalisus nõuab täiendavat CNC kahepoolset täppisfreesimist.
6. Töötingimused tugevate oksüdeerivate ainetega, nagu kontsentreeritud väävelhape, mis korrodeerib PEEK-i substraati.
A1: Põhivoolu paksuse vahemikus 0,1–0,5 mm tagab üldine tööstuslik kvaliteet paksuse tolerantsi ±0,02–0,04 mm, täppisklassi puhul aga ±0,01–0,03 mm. Rulli laiuse tolerants on ±2 mm ja lõigatud lehe tolerants on ±1 mm. Üliõhukesed alla 0,1 mm gabariidid kasutavad leebe tolerantsi standardeid, mis on kinnitatud tehnilise kokkuleppega.
A2: survelõikamisjärgne kõverdumine on peamiselt põhjustatud ekstrusioonivalamisel tekkivast lukustatud sisemisest jääkpingest, samuti anisotroopsest kokkutõmbumisest, mis on põhjustatud süsinikkiu masinasuunalisest orientatsioonist. Võrguühenduseta lõõmutatud sordid vähendavad tõhusalt väändumise ohtu, kuigi materjali loomulikku anisotroopiat ei saa täielikult kõrvaldada. Kliendid, kellel on ülitäpse töötlemise nõuded, saavad kohapealse sekundaarse lõõmutamise rakendada, et tasasust veelgi stabiliseerida.
A3: Valatud süsinikuga täidetud PEEK-kile jääkpinge ja anisotroopia minimeerimiseks võtame kasutusele põhiprotsessi juhtelemendid, sealhulgas gradientne aeglane jahutamine kiire karastamise asemel, madal tõmbepinge, madala nihkejõuga optimeeritud kruvikonfiguratsioon ja professionaalne võrguühenduseta lõõmutamine. Meie kvaliteedikontrolli süsteem jälgib rangelt MD-TD mooduli suhet ja stantsitud kõveruse taset. Pange tähele, et materjalile omast anisotroopiat saab ainult leevendada, mitte täielikult kõrvaldada.
A4: põhirulli laiused on vahemikus 300–650 mm ja neid saab täiendavalt lõigata kohandatud kitsasteks laiusteks. Rulli pikkus varieerub sõltuvalt paksusest: 0,1–0,25 mm õhukesed kiled on tavaliselt 25–50 m rulli kohta ja keskmise paksusega 0,3–0,5 mm 50–100 m rulli kohta, kõik on varustatud 76 mm siseläbimõõduga südamikuga.
A5: standardse süsinikuga täidetud PEEK-kilega on ebastabiilne laiaulatuslik pooljuhttakistus 10³–10⁵ Ω/sq. See ei ole formaalne ESD-ga juhitav staatilist hajutav materjal ega suuda säilitada stabiilset takistust ESD standardvahemikus 10⁶–10⁹ Ω/sq. Ametlike pooljuhtide ESD rakenduste jaoks on vaja spetsiaalset ESD-stabiliseeritud PEEK-kilet.
A6: Ei. Standardne süsinikuga täidetud PEEK-kile heidab hõõrdumise all libisedes peeneid süsiniku mikroosakesi, põhjustades otseses kokkupuutes vahvlitega tõsise saastumise. See materjal sobib ainult pooljuhtseadmetes mittekontaktsete kulumisvooderdiste ja isolatsiooniseibide jaoks. Vahvlikontaktiga täppiskomponendid peavad olema valmistatud kõrge puhtusastmega pooljuhtklassi ESD PEEK materjalidest.